江苏中贝化学有限公司
13年专注导热油·厂家直销·全资质认证
 联系我们
全国服务热线189-5141-3434
来源:网络 浏览人数: 次更新时间:2026-09-16
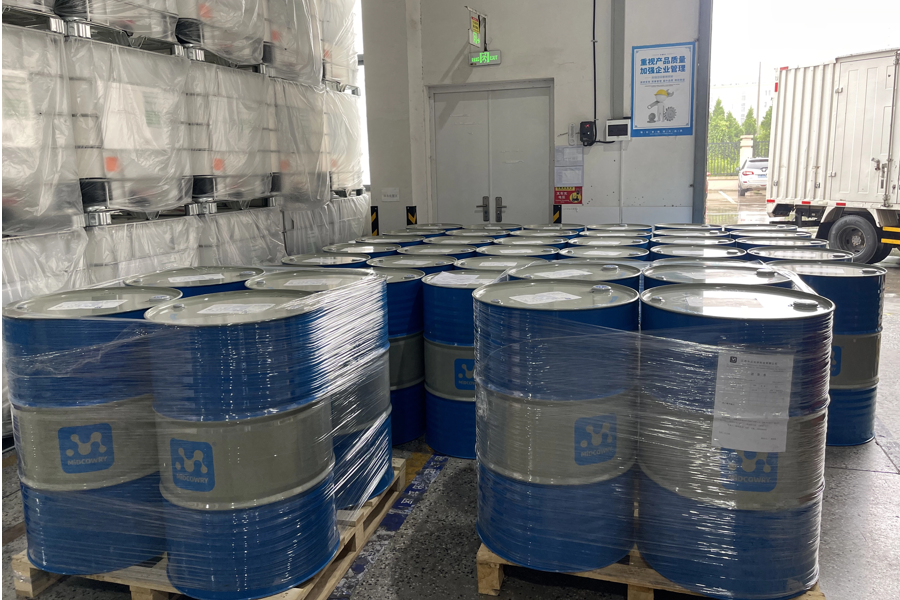
近日,江苏中贝化学科技有限公司与浙江车头制药股份有限公司正式达成导热油供应合作。针对制药车间反应釜长期运行出现的油品积碳难题,中贝化学为其定制匹配高温导热油解决方案,保障生产线温控稳定,双方也由此建立长期储备合作关系。
浙江车头制药股份有限公司成立于 2004年,主要从事核苷类抗病毒、消炎镇痛、心血管类原料药以及医药中间体的研发与生产,多项产品远销海外,生产管控标准严苛。医药精细化工生产,对反应釜加热系统的稳定性有着很高的要求,导热油品质直接关系整套工艺安全以及成品质量。早在 2024 年 12 月,车头制药便启动供应商储备计划,着手筛选综合实力过硬的导热油供货厂商,为后续生产线升级做好供应链布局。企业反应釜设备日常恒温生产温度维持在 200℃左右,原先使用的矿物型导热油经过长时间运转后积碳、结焦现象十分突出,不仅换热效率下降、能耗上升,管道内壁附着的碳垢还增加了设备检修清理成本,已经跟不上企业现阶段高质量生产的要求。经过多轮技术沟通与工况评估对比,车头制药最终选择与中贝化学展开合作。
接到客户需求之后,中贝化学技术团队结合制药行业生产特点、反应釜连续作业工况以及200℃恒温使用条件,综合研判油品抗氧化、抗结焦等核心指标,向车头制药推荐高温导热油WD-320。该款导热油热稳定性优异,长期恒温运行不容易产生积碳,传热均匀持久,能够很好地改善原有矿物油老化快的痛点。
中贝化学专业从事全系列导热油研发生产,产品可适应-110℃-400℃宽广温度区间,涵盖300导热油、320导热油、350导热油、400导热油、高闪点导热油、食品级导热油等品类,每一款产品均配有型式试验报告。多年来公司产品广泛用于反应釜、导热油炉、模温机、高低温一体机等设备,现已服务全球 5000 余家客户,产品多次出口海外市场。
本次合作落地,是制药行业客户对于中贝化学导热油性能和技术服务能力的认可。车头制药方面表示,期待通过更换适配的导热油,解决设备积碳困扰,保障设备长期平稳运行。 中贝化学表示,后续将持续做好油品供应、售后技术跟进等配套服务。未来双方将以此次合作为起点,保持深度交流,携手助力医药制造行业安全生产、提质增效。
专注导热油研发制造·厂家直销·全资质认证
友情链接:

189-5141-3434