江苏中贝化学有限公司
14年专注导热油·厂家直销·全资质认证
 联系我们
全国服务热线189-5141-3434
来源:网络 浏览人数: 次更新时间:2026-10-12
近日,江苏中贝化学科技有限公司与湖南新金浩茶油股份有限公司达成首次导热油配套合作。针对客户电加热设备工况及原有矿物油使用问题,中贝化学为其定制油品替换方案,选用高温导热油WD-320,帮助企业完成换热系统升级,保障生产稳定运行。
湖南新金浩茶油股份有限公司成立于2013年,隶属金浩集团,品牌始创于 1993 年,是国内深耕油茶加工的优质企业。公司覆盖油茶种植、精深加工、研发销售完整产业链,配备标准化生产体系与食品安全管控流程,在粮油行业拥有稳定的市场口碑与产业积淀。企业生产线采用电加热换热设备,常规工艺温度维持在80度左右。设备长期使用普通矿物油,运行过程中出现换热效率降低、油品氧化、管路积垢等问题,增加运维负担,影响工艺稳定性。为改善设备运行状态,金浩茶油对多家供应商进行多轮对比和筛选,最终正式与中贝化学开展合作。
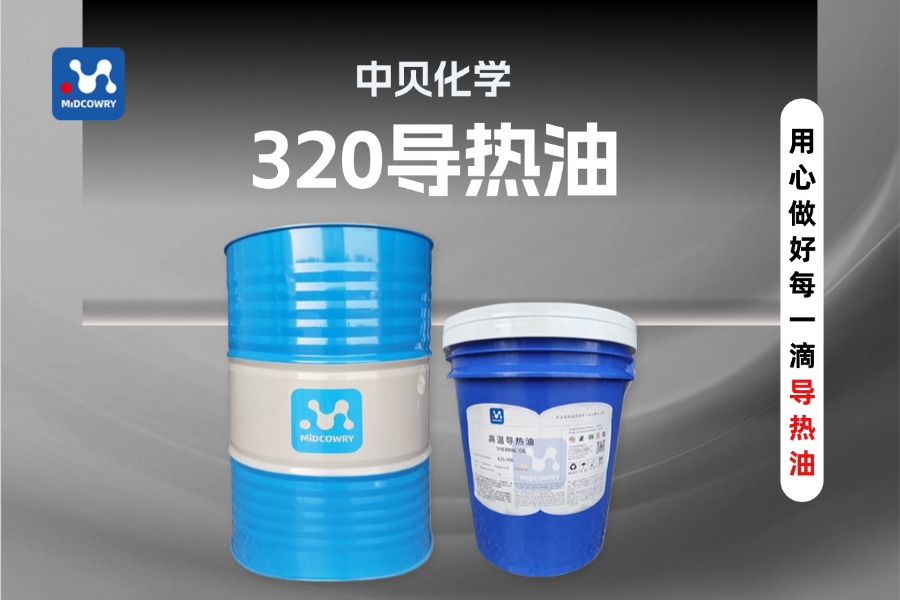
结合客户密闭式电加热系统的运行特点,中贝化学技术团队综合评估现场工况,虽设备常规温度不高,但考虑设备局部热点、启停温差及长期连续运行损耗,针对性推荐高温导热油WD-320 。该油品热稳定性佳、抗氧化能力强,可有效改善普通矿物油易老化、积垢、换热衰减等常见问题,适配粮油加工洁净、稳定的生产要求。
目前,该批导热油已顺利完成更换并投入试运行。据使用现场反应,油品循环顺畅、换热均匀,设备温控精度明显提升,有效解决了旧油带来的各类工况问题,系统运行更加平稳,完全满足企业连续化生产需求。
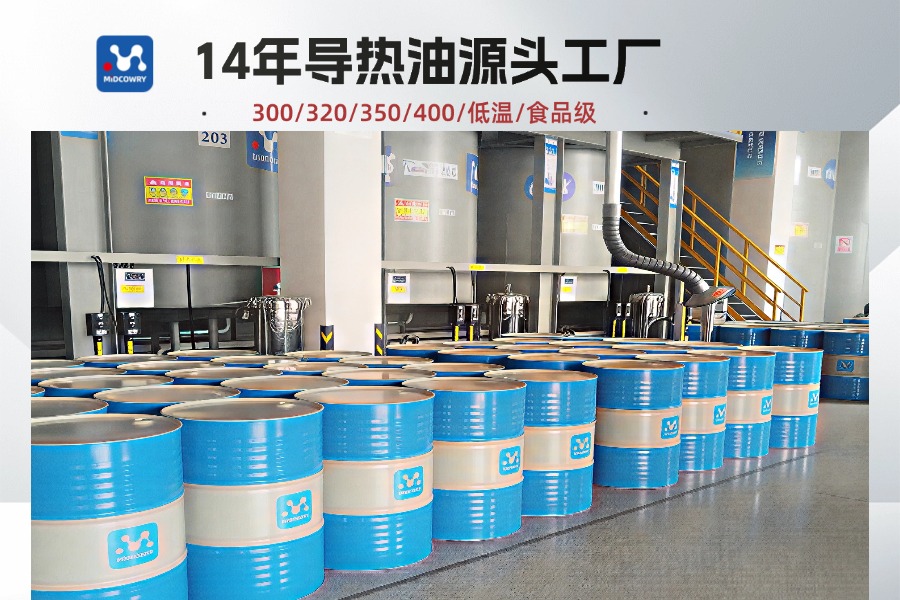
江苏中贝化学科技有限公司专注全温域导热油研发生产,拥有 300、320、350、400 系列高温导热油,以及高闪点、低温系列、食品级等产品,适用温度 110℃至 400℃,适配导热油炉、反应釜、模温机、高低温一体机等多种换热设备。全系产品通过型式试验检测,服务海内外五千余家客户,产品出口海外,在新能源、储能、化工、医药、粮油食品加工等行业积累了丰富的配套运维经验。
本次合作,是中贝化学在粮油食品加工行业的再次落地。未来,中贝化学将持续聚焦各行业差异化生产工况,持续优化产品选型体系与现场配套服务,以适配性更强的导热油产品和技术方案,助力更多企业优化设备能效、降低运维成本,实现稳定长效生产。
专注导热油研发制造·厂家直销·全资质认证
友情链接:

189-5141-3434


